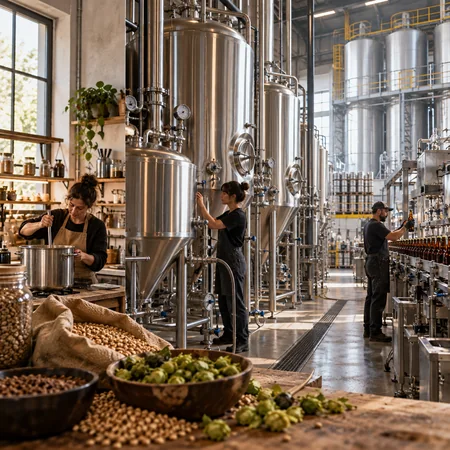
Hacer cerveza en casa, en una microcervecería y en una gran fábrica: qué cambia de verdad
Agua, cereal, lúpulo y levadura obedecen a la misma química tanto si elaboras 20 litros en casa como si produces cerveza en una microcervecería o trabajas con tanques de cientos de miles de litros. 🍺
El proceso básico no cambia: se muele la malta, se macera, se separa el mosto del bagazo, se hierve, se añade el lúpulo, se enfría, se fermenta, se madura y se envasa.
Lo que cambia es todo lo que rodea a ese proceso: la escala, la maquinaria, la gestión de los ingredientes, la precisión, el margen de error y la necesidad de repetir el resultado. Es decir, la química es la misma; lo que cambia es la escala, el control y la forma de trabajar.
Si quieres ver con detalle qué ocurre en cada una de esas fases, aquí explicamos el proceso de elaboración de la cerveza paso a paso. En este artículo nos interesa otra cosa: qué cambia cuando ese mismo proceso pasa de una cocina a una microcervecería y después a una gran fábrica.
1. De 20 litros a cientos de miles: es lo mismo pero la escala lo cambia todo
La diferencia más evidente entre la elaboración de cerveza en una pequeña fábrica o en una gran fábrica es el volumen, pero las consecuencias de la escala van mucho más allá de utilizar un recipiente más grande y hacer muchos litros.
- En casa, un lote puede rondar los 20 o 30 litros; se pesan unos pocos kilos de malta, el lúpulo se mide en gramos y buena parte del trabajo puede hacerse manualmente.
- En una microcervecería ya hablamos de cientos o miles de litros por elaboración, de modo que la malta pasa por molinos profesionales, el mosto se mueve mediante bombas y la fermentación se realiza en fermentadores cilindrocónicos refrigerados, con sistemas específicos para controlar temperaturas, limpiar instalaciones y trasladar líquidos sin exponerlos innecesariamente al aire o a contaminaciones.
- 🏭 En una gran fábrica las cifras vuelven a cambiar de orden de magnitud. Damm publica que algunos de sus tanques tienen 750.000 litros de capacidad, equivalentes aproximadamente a 2,6 millones de botellas de 33 cl. Cuando se trabaja a esa escala, una desviación que en casa apenas tendría consecuencias puede afectar a una cantidad enorme de producto, por lo que aumentan la automatización, la trazabilidad, los registros de proceso y la necesidad de repetir cada operación con precisión.
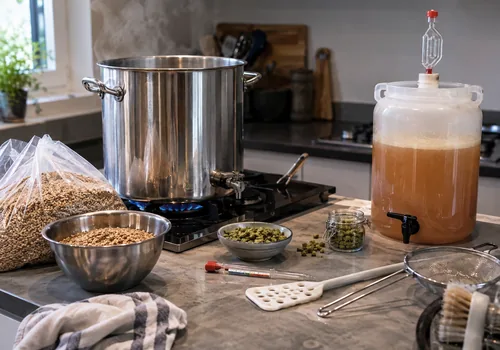
Cuanto mayor es el lote, menos espacio existe para improvisar.
⚙️ No cambia la reacción química, pero sí cambia radicalmente el precio de equivocarse.
2. Los ingredientes: mismos nombres, distintos formatos y otra forma de gestionarlos
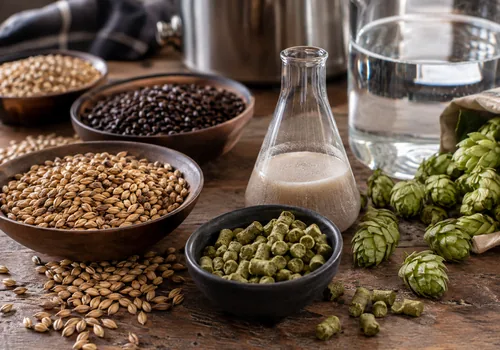
A primera vista, los ingredientes parecen los mismos: agua, malta, lúpulo y levadura. Sin embargo, la forma de comprarlos, almacenarlos, analizarlos y utilizarlos cambia mucho con la escala. En casa puedes comprar unos kilos de malta, unos gramos de lúpulo y un sobre de levadura; si el siguiente lote será diferente, cambias de ingredientes y punto. Una microcervecería puede trabajar con numerosas maltas, variedades de lúpulo y cepas de levadura porque produce estilos distintos y modifica sus recetas con frecuencia.
Almogàver, por ejemplo, explica que muele la malta justo antes de elaborar, trata y mineraliza el agua según el estilo y trabaja con una amplia variedad de maltas, lúpulos y levaduras. Una gran cervecera tiene además otro problema: garantizar grandes cantidades de materias primas con unas características suficientemente constantes durante mucho tiempo.
Malta: de unos gramos de muchas variedades a maltería propio y suministro continuo
Con la malta, la escala también lo cambia todo. Quien hace cerveza en casa puede comprar unos kilos de Pilsner, Pale Ale, Munich, Vienna, trigo, avena o maltas tostadas y variar la combinación en cada receta. Una microcervecería puede trabajar con distintos sacos y construir perfiles muy diferentes según el estilo.
Cuando el volumen crece, la cuestión ya no es solo qué malta funciona mejor, sino si puede conseguirse en cantidad suficiente y con unas especificaciones estables. Cambios en humedad, color, proteína, poder enzimático o rendimiento pueden obligar a ajustar el proceso, y cuanto mayor es la producción, menos margen hay para esas variaciones.
También cambia la logística. En casa hablamos de kilos; en una micro, de sacos y, a cierta escala, de silos; en una gran cervecera, de un suministro continuo de cereal y malta, con controles analíticos y planificación a largo plazo.
¿Y los extractos de malta?
El extracto de malta es mosto obtenido a partir de malta y después concentrado. Puede ser líquido (LME), con aspecto de jarabe, o seco (DME), en polvo.
En elaboración casera permite simplificar mucho el proceso, porque evita hacer una maceración completa. Pero también puede utilizarse profesionalmente para aumentar la densidad del mosto, elevar el grado alcohólico, ajustar color o sabor o ampliar la capacidad de producción sin hacer pasar toda esa materia prima por el macerador.
Otra vez, la escala cambia el sentido de la herramienta: en casa puede servir para elaborar con menos equipo; en una fábrica puede resolver una limitación de capacidad o facilitar un ajuste concreto. Más procesado no significa necesariamente peor: importa la calidad del extracto y el uso que se haga de él.
Estrella Damm ofrece un ejemplo interesante en el sentido contrario. Declara agua, malta de cebada, arroz y lúpulo, y Damm afirma trabajar directamente con agricultores mediterráneos y disponer de maltería propia. Eso le permite controlar una parte mayor de la cadena, desde la cebada hasta la malta que entra en fábrica.
Ahí está una de las grandes diferencias de escala: una micro puede tener más libertad para cambiar de malta o proveedor; una gran cervecera necesita asegurar volumen, regularidad y continuidad de suministro durante largos periodos.
En casa puedes cambiar de saco. En una micro, de malta o proveedor. En una gran fábrica, un cambio de materia prima puede obligar a reajustar un proceso diseñado para producir de forma continua y repetible.
Lúpulo: la escala cambia mucho las cosas
El lúpulo es probablemente una de las materias primas donde mejor se ve cómo cambia la elaboración de cerveza cuando pasamos de hacer veinte litros en casa a trabajar en una microcervecería, de ahí a una craft especializada como Basqueland y finalmente a una gran fábrica capaz de producir millones de litros. Hoy, además, hablar de “añadir lúpulo” es simplificar bastante: puede utilizarse en flor, pellet T90, pellets concentrados en lupulina como Cryo Hops, extractos de CO₂ o incluso formatos líquidos, y cada uno responde a necesidades diferentes de almacenamiento, dosificación, rendimiento, aroma y pérdidas de cerveza.
La planta es la misma, pero la forma de trabajar con ella cambia muchísimo según la escala. Y hay otra dificultad añadida: el lúpulo es un producto agrícola, por lo que una cosecha nunca es exactamente igual a la siguiente. Una misma variedad puede presentar diferencias en alfa-ácidos, aceites aromáticos e intensidad sensorial según el año, la parcela o el lote. En una elaboración doméstica esto puede ser una pequeña variación; en una fábrica que busca repetir exactamente el mismo perfil durante millones de litros, se convierte en algo que hay que medir y controlar.
En casa: flor o pellet y pérdidas asumibles
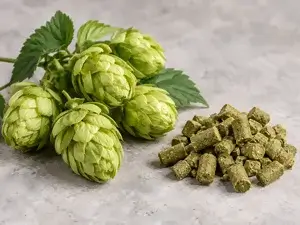
Imaginemos primero una elaboración casera de 20 litros. Aquí utilizar lúpulo en flor o pellet es relativamente sencillo. El lúpulo en flor o cono entero es el formato más reconocible: el cono femenino se cosecha, seca y conserva prácticamente entero. Entre sus brácteas se encuentran las glándulas de lupulina, ese polvo amarillento donde se concentran buena parte de las resinas y aceites esenciales que interesan al cervecero.
Tiene el atractivo de conservar el lúpulo prácticamente en su forma natural, pero también ocupa mucho espacio y aporta una gran cantidad de materia vegetal. Esa materia absorbe líquido, genera residuos y reduce algo el rendimiento final. En una elaboración de 20 litros, perder medio litro más o menos puede fastidiar, pero no suele condicionar la viabilidad de la cerveza.
Por eso incluso a pequeña escala es muy habitual utilizar pellet T90. El cono seco se muele y se comprime formando pequeños cilindros verdes que ocupan menos espacio, se almacenan y dosifican con facilidad y pueden utilizarse en diferentes momentos de la elaboración. Conviene desmontar aquí una idea bastante extendida: el pellet no es un sucedáneo del lúpulo ni un producto artificial; es lúpulo procesado físicamente para hacerlo más práctico y estable.
En una microcervecería: el pellet empieza a ser una cuestión de eficiencia
Cuando pasamos de una olla doméstica a una micro que produce cientos o miles de litros, la comodidad empieza a convertirse en eficiencia. Ya no hablamos de una bolsita de 100 gramos, sino de kilos de lúpulo por elaboración. El espacio de almacenamiento importa, la conservación importa, la precisión en la dosificación importa y también empieza a importar bastante cuánta cerveza acaba atrapada entre los sólidos.
Por eso el pellet T90 se ha convertido en uno de los formatos estándar de la cerveza moderna. Puede añadirse durante la cocción para aportar amargor, al final del hervido o en el whirlpool para trabajar más el sabor y el aroma, y también durante o después de la fermentación mediante dry hopping. En cervezas con una carga moderada de lúpulo, estas pérdidas pueden ser perfectamente asumibles; el problema aparece cuando empezamos a elaborar estilos donde la cantidad de lúpulo se dispara.
Cuando hacemos IPA muy lupuladas, la materia vegetal empieza a ser un problema
Pensemos ahora en una cervecera especializada en cervezas muy lupuladas, como Basqueland. Aquí las recetas pueden utilizar cargas de lúpulo muy elevadas, especialmente en IPA, Hazy IPA, NEIPA o Double IPA. Y es importante entender una cosa: si introducimos 10, 15, 20 o incluso más gramos de lúpulo por litro, en una producción de miles de litros ya no estamos hablando de pequeñas cantidades, sino de decenas de kilos de producto vegetal dentro de un tanque.
Ese lúpulo aporta aroma y sabor, pero también absorbe cerveza, genera sedimento y ocupa volumen. Llegado cierto punto, seguir añadiendo más pellet no significa necesariamente conseguir un incremento proporcional del aroma. También significa aumentar las pérdidas y complicar el proceso.
Cryo Hops: concentrar la parte que interesa
Cuando las cargas de lúpulo empiezan a ser enormes, introducir más y más pellet T90 también significa introducir más materia vegetal, generar más sedimento y perder más cerveza atrapada entre esos sólidos. Aquí entran los Cryo Hops®, pellets concentrados en la fracción rica en lupulina, con una proporción mucho mayor de resinas y aceites aromáticos y bastante menos materia vegetal que un T90 convencional. Esto permite conseguir una gran intensidad de sabor y aroma utilizando menos masa de producto y reduciendo parte de las pérdidas del proceso, algo especialmente interesante en IPA, NEIPA y Double IPA y cada vez más relevante cuanto mayor es la escala de producción.
🌿 Cryo Hops da para bastante más que un párrafo. En nuestra guía Cryo Hops: qué son y por qué cambiaron las IPA modernas explicamos con detalle cómo se fabrican, qué diferencias tienen frente a un pellet T90, cómo se utilizan y por qué han sido tan importantes en la evolución de las IPA modernas. Para esta comparación nos quedamos con una idea: a medida que aumenta la carga de lúpulo y la escala de producción, concentrar aroma y sabor introduciendo menos materia vegetal puede convertirse en una ventaja técnica y económica muy importante.
Y todavía podemos eliminar más materia vegetal: los extractos
Si podemos separar la parte más interesante del lúpulo del resto del cono, el siguiente paso lógico es trabajar directamente con determinados componentes de la planta. Uno de los formatos más utilizados desde hace tiempo es el extracto de CO₂, que permite concentrar resinas, alfa-ácidos y otros compuestos sin introducir prácticamente toda la parte vegetal.
Aquí conviene desmontar otro prejuicio habitual: extracto no significa aroma artificial. Seguimos hablando de compuestos obtenidos del propio lúpulo. Lo que cambia es la forma en que se han separado y concentrado. Para una fábrica, esto puede traducirse en menos volumen de almacenamiento, una dosificación mucho más precisa, menos residuos y un rendimiento más previsible.
Y de nuevo aparece la escala. Ahorrarse unos cientos de gramos puede ser irrelevante en una elaboración casera; reducir decenas de kilos de sólidos y evitar pérdidas de cerveza en producciones grandes es otra historia completamente distinta.
El siguiente paso: lúpulo líquido
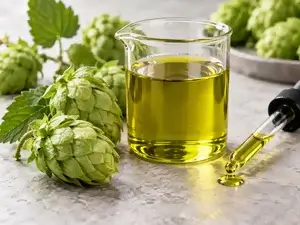
La tecnología actual ha llevado esta idea todavía más lejos. Existen productos derivados del lúpulo que llegan a la cervecería en forma líquida o fluida, pensados para aportar determinados compuestos sin introducir prácticamente materia vegetal. Entre ellos encontramos productos diseñados para el whirlpool, para intensificar aroma y sabor, o para sustituir parte de las adiciones tradicionales de dry hopping.
Esto permite entender por qué hoy decir simplemente que una cerveza “lleva mucho lúpulo” aporta poca información. Dos cervezas pueden utilizar la misma variedad y cantidades muy diferentes de producto porque una trabaja con T90, otra con un concentrado en lupulina y otra con un extracto. La pregunta interesante empieza a ser: qué variedad, en qué formato, cuánto y en qué momento de la elaboración.
De una craft lupulada a una gran cervecera: cambia también el objetivo
En una cervecera como Basqueland, especializada en estilos donde el lúpulo puede ser uno de los protagonistas absolutos, el reto consiste muchas veces en conseguir una intensidad aromática enorme sin convertir el tanque en una sopa vegetal. Ahí combinar distintos formatos —pellet convencional, concentrados de lupulina o extractos— puede tener mucho sentido.
Una gran cervecera que produce una lager de manera continua tiene un problema diferente. Pensemos en Estrella Damm. En ese contexto, además del rendimiento, pesa muchísimo la regularidad: conseguir que una cerveza elaborada hoy tenga el mismo perfil que la que se elaboró hace semanas o meses, aunque la cosecha del lúpulo o las características concretas del lote hayan cambiado ligeramente.
Aquí adquieren enorme importancia la selección de materias primas, el análisis de cada lote, la precisión en la dosificación, el almacenamiento y la capacidad de corregir variaciones naturales. No significa que una fábrica grande tenga que trabajar necesariamente con extractos y una micro con flor; esa sería una simplificación demasiado fácil. Significa que cuanto mayor es la producción, más caro resulta cualquier pequeño desvío de rendimiento, consistencia o estabilidad.
Una variación mínima en una olla de 20 litros es una anécdota. En millones de litros puede convertirse en un problema serio.
Cuatro escalas, cuatro maneras de pensar el mismo ingrediente
En casa, el lúpulo se elige principalmente por variedad, disponibilidad y perfil aromático, y las pequeñas pérdidas tienen poca importancia económica. En una microcervecería, el pellet T90 aporta facilidad de conservación, almacenamiento y dosificación, y el rendimiento empieza a contar. En una craft muy orientada al lúpulo, como Basqueland, las cargas pueden ser tan elevadas que reducir materia vegetal se convierte en una ventaja considerable y aparecen Cryo Hops, otros concentrados y extractos como herramientas habituales. En una gran cervecera, además del coste y el rendimiento entran en juego la logística, la estandarización y la necesidad de reproducir el mismo perfil sensorial una y otra vez.
La misma planta. Problemas muy diferentes.
Entonces, ¿qué formato de lúpulo es mejor?
Ninguno por sí mismo. Una cerveza puede elaborarse íntegramente con pellet T90 y ser extraordinaria; otra puede combinar T90 y Cryo, otra utilizar pellet en distintas fases y extractos en otras, y otra puede seguir una estrategia completamente diferente. Lo importante es no caer en una equivalencia demasiado simple del tipo flor = natural y buena; extracto = industrial y malo.
La flor está menos transformada, sí, pero un pellet, un Cryo Hop o un extracto también proceden del lúpulo. La diferencia está en qué partes de la planta conservamos, cuáles eliminamos, qué queremos extraer y con qué eficiencia podemos hacerlo.
Y probablemente en pocos ingredientes se vea tan claramente cómo ha cambiado la cerveza moderna. Seguimos utilizando una planta cultivada desde hace siglos, pero ahora podemos conservarla mejor, separar sus componentes, concentrarlos y decidir con mucha más precisión cómo y cuándo utilizarlos.
Desde una olla de veinte litros hasta una fábrica de millones.
El lúpulo es el mismo. La forma de trabajar con él cambia radicalmente con la escala.
Levadura: de abrir un sobre a gestionar un cultivo
Con la levadura, la diferencia de escala se nota enseguida. En casa, muchas elaboraciones empiezan abriendo un sobre de levadura seca o utilizando un cultivo líquido y añadiéndolo al mosto. Para 20 litros, el proceso puede ser bastante sencillo: escoger una cepa adecuada, inocular una cantidad suficiente y mantener bien la temperatura.
La levadura seca tiene una ventaja evidente: se conserva bien, es fácil de transportar y permite inocular directamente muchas cepas comerciales. Fermentis, por ejemplo, indica que varias de sus levaduras cerveceras pueden añadirse directamente al fermentador sin rehidratación previa, aunque también admite la rehidratación como opción. La levadura líquida, por su parte, ofrece una enorme variedad de cepas y llega como cultivo vivo listo para inocular, pero exige más atención al número de células, la conservación y la fecha de producción.
En una micro ya no basta con elegir la cepa
Cuando pasamos a una microcervecería, la pregunta deja de ser simplemente qué levadura utilizar. Importan también cuántas células se inoculan, en qué estado están y cómo se han comportado en fermentaciones anteriores. La tasa de inoculación influye en la velocidad de fermentación, la atenuación y el perfil de aroma y sabor, así que mantenerla dentro de unos márgenes razonables ayuda a repetir resultados. Wyeast señala precisamente que una tasa de inoculación consistente es necesaria para obtener fermentaciones reproducibles.
Aquí aparece además una práctica muy habitual: recuperar la levadura de un lote y utilizarla de nuevo. Después de la fermentación queda una gran cantidad de células en el fondo del tanque. Si el cultivo está sano, limpio y se manipula correctamente, puede recogerse y volver a inocularse en otra elaboración. Esto reduce mucho el coste de levadura y permite trabajar durante varias generaciones con el mismo cultivo.
No puede hacerse indefinidamente ni a ciegas. Hay que controlar contaminación, viabilidad, almacenamiento y comportamiento fermentativo. Wyeast habla, como referencia general, de reutilizaciones de alrededor de 5 a 10 generaciones, dependiendo de la cepa, las prácticas de recogida y almacenamiento y los controles de cada fábrica. White Labs también destaca que una mala tasa de inoculación o unas condiciones de almacenamiento deficientes pueden alterar la fermentación y complicar la reutilización posterior.
Propagar levadura: cultivar antes de fermentar
En producciones mayores puede no tener sentido comprar directamente toda la cantidad de levadura necesaria para llenar cada fermentador. La alternativa es propagarla: partir de un cultivo relativamente pequeño y multiplicar las células en condiciones controladas hasta disponer de la biomasa necesaria para inocular el mosto.
Aquí ya hablamos de microbiología aplicada a producción. Hay que proporcionar nutrientes, oxígeno y unas condiciones adecuadas para que las células se multipliquen sin introducir contaminantes. Laboratorios especializados hacen precisamente esto antes de suministrar levadura a cervecerías; White Labs, por ejemplo, describe un proceso propio de propagación de 21 días y numerosos controles de calidad antes del envasado.
La diferencia de escala vuelve a ser bastante clara. En casa puedes abrir un sobre. En una micro puedes reutilizar la levadura de un fermentador anterior. En una fábrica grande puedes trabajar con cultivos propios, propagarlos, analizarlos y mantener una reserva de la cepa original para volver a empezar cuando sea necesario.
La levadura no es solo alcohol y gas
Todo este control tiene sentido porque la levadura no se limita a transformar azúcar en alcohol y CO₂. Durante la fermentación produce numerosos compuestos que afectan al aroma y al sabor de la cerveza. Cambiar la cepa, la cantidad inoculada, la temperatura o el estado fisiológico de las células puede modificar el resultado incluso utilizando exactamente el mismo mosto. Las levaduras pueden contribuir con cientos de compuestos aromáticos y de sabor.
Por eso una cervecería pequeña puede permitirse experimentar con distintas cepas de una elaboración a otra, mientras que una marca producida de forma continua necesita controlar mucho más su cultivo y su comportamiento. No porque una levadura industrial sea diferente por definición, sino porque una pequeña desviación repetida en millones de litros deja de ser pequeña.
En casa eliges una cepa. En una micro empiezas a gestionar también su salud y su reutilización. A gran escala, la levadura puede convertirse en un cultivo propio que forma parte del patrimonio técnico de la cervecería.
El agua tampoco es simplemente agua
💧 El agua influye tanto en el proceso como Agua: de usar la del grifo a diseñar un perfil mineral
El agua representa la mayor parte de una cerveza terminada, pero durante mucho tiempo fue también el ingrediente menos visible para quien empezaba a elaborar. En casa es bastante habitual comenzar con agua del grifo o embotellada y preocuparse primero por la malta, el lúpulo y la levadura. Funciona, pero el agua tiene una composición mineral propia y puede cambiar de forma importante el comportamiento de la maceración y el sabor final.
A pequeña escala, el cervecero puede limitarse a eliminar el cloro, escoger un agua comercial que le funcione bien o hacer ajustes sencillos con sales. Cuando la elaboración se vuelve más técnica, empiezan a importar parámetros como calcio, magnesio, sodio, cloruros, sulfatos, bicarbonatos y alcalinidad, además del pH. No se trata de añadir minerales porque sí, sino de adaptar el agua a la cerveza que se quiere elaborar.
Los sulfatos suelen acentuar una percepción más seca y marcada del amargor, mientras que los cloruros favorecen una sensación más redonda y llena en boca. Por eso una IPA seca y amarga puede trabajar con un equilibrio mineral distinto al de una Hazy IPA, donde interesa una textura más suave. En cervezas oscuras, la alcalinidad también puede influir en cómo se comportan las maltas tostadas durante la maceración.
Burton y Pilsen: cuando el agua ayudó a crear estilos
Antes de que una cervecería pudiera modificar el agua a voluntad, el agua local condicionaba lo que era más fácil elaborar bien.
Burton-on-Trent, en Inglaterra, se hizo famosa por un agua rica en sulfatos. Ese perfil encajaba especialmente bien con cervezas pálidas y lupuladas, porque favorecía una sensación seca y hacía que el amargor pareciera más definido. De ahí viene incluso el término “burtonización”, utilizado para describir la adición de sales con el objetivo de acercar un agua a ese tipo de perfil.
En el extremo opuesto está Pilsen, en la actual República Checa, conocida por un agua muy blanda y con baja mineralización. Ese tipo de agua fue especialmente adecuado para elaborar lagers claras, delicadas y con un amargor más suave, y quedó ligado históricamente al desarrollo de la Pilsner.
Esto no significa que una IPA tenga que elaborarse con “agua de Burton” ni una Pils con una copia exacta del agua de Pilsen. Hoy el cervecero puede ajustar el agua con mucha más precisión y, además, los perfiles históricos publicados no siempre representan una única composición estable. Lo importante es entender que el agua nunca fue neutra: durante siglos ayudó a determinar qué cervezas funcionaban mejor en cada lugar.
Una micro puede construir su propia agua
Muchas microcervecerías no utilizan simplemente el agua tal como llega de la red. Pueden filtrarla, reducir determinados minerales y volver a ajustar después su composición. Una técnica habitual es la ósmosis inversa, que permite partir de un agua con muy baja mineralización y añadir posteriormente las sales necesarias para cada receta.
Esto ofrece control. En lugar de adaptar todas las cervezas al agua disponible, la cervecería puede adaptar el agua a cada cerveza.
También facilita repetir una receta si cambia la composición del suministro municipal. El agua de red no es necesariamente idéntica durante todo el año: puede proceder de fuentes diferentes o variar ligeramente según el abastecimiento. En una elaboración doméstica esas diferencias pueden pasar inadvertidas; en una producción profesional interesa conocerlas y corregirlas cuando afectan al proceso.
A gran escala, el agua también es un problema de suministro
En una gran cervecera el control químico sigue siendo importante, pero aparece otra cuestión: la cantidad. Hacen falta grandes volúmenes no solo para producir cerveza, sino también para limpieza, refrigeración y otros procesos de fábrica.
Por eso el consumo de agua por litro de cerveza es un indicador industrial importante. La diferencia entre utilizar cuatro litros de agua o tres para producir un litro de cerveza parece pequeña hasta que la multiplicamos por millones de litros.
Aquí entran sistemas de recuperación, optimización de limpiezas y reutilización del agua allí donde el proceso lo permite. No se trata de reutilizar indiscriminadamente agua dentro de la cerveza, sino de evitar gastar agua potable de máxima calidad en operaciones donde no es necesaria y reducir pérdidas del proceso.
De estar condicionado por el agua a diseñarla
Históricamente, el agua del lugar imponía límites y favorecía determinados estilos. Hoy una cervecería puede analizarla, filtrarla y ajustarla hasta acercarse al perfil que necesita para una receta concreta.
La diferencia de escala vuelve a ser clara. En casa puedes usar el agua disponible y hacer algunos ajustes. Una micro puede trabajar con perfiles distintos según el estilo. Una gran fábrica necesita, además, mantener esos parámetros estables durante una producción continua y controlar grandes volúmenes con muy poca variación.
El agua parece el ingrediente más sencillo hasta que intentas hacer la misma cerveza cientos de veces. Ahí deja de ser simplemente agua y pasa a ser otra materia prima que hay que medir y controlar.en el sabor de la cerveza. En casa puede corregirse mediante la adición de sales; una micro puede tratarla de forma diferente según la receta y Almogàver, por ejemplo, explica que descalcifica y somete el agua a ósmosis inversa para después remineralizarla y adaptar su composición y su pH al estilo que quiere elaborar.
A mayor escala, además, el agua debe mantenerse dentro de parámetros muy constantes aunque cambie el suministro de origen, porque una modificación en su composición puede alterar tanto la maceración como el perfil final de la cerveza.
3. ¿Una gran fábrica utiliza ingredientes peores?
No necesariamente, y aquí aparece uno de los tópicos más extendidos alrededor de la cerveza: identificar “artesanal” con ingredientes buenos e “industrial” con ingredientes baratos o inferiores. La realidad es bastante menos sencilla.
Estrella Damm utiliza malta de cebada, arroz y lúpulo, y la propia compañía explica que incorpora el arroz porque aporta suavidad al perfil de la cerveza. Voll-Damm, por ejemplo, utiliza además maíz. Eso no convierte automáticamente al arroz o al maíz en ingredientes malos; los cereales sin maltear, los azúcares, la avena, el trigo, la fruta o las especias pueden utilizarse para modificar la fermentabilidad, el cuerpo, la textura, el color o el sabor, y su valor depende de qué se pretende conseguir con ellos.
Del mismo modo, elaborar una cerveza con cinco maltas, cuatro lúpulos y una levadura exótica tampoco garantiza nada. Una receta puede ser complejísima y estar mal ejecutada, mientras que otra aparentemente sencilla puede estar perfectamente diseñada para conseguir exactamente el perfil que busca.
La calidad no depende de contar ingredientes, sino de qué se pretende conseguir con ellos y de cómo se utilizan.
Otra cuestión distinta es que determinadas grandes marcas diseñen sus cervezas buscando perfiles suaves, estables y accesibles para un público muy amplio. Eso es una decisión de producto, no una consecuencia inevitable de fabricar cerveza a gran escala.
4. Una micro puede utilizar más ingredientes diferentes que una fábrica enorme
Aquí aparece una paradoja interesante: una fábrica enorme puede consumir muchísima más materia prima que una microcervecería y, sin embargo, trabajar con menos referencias distintas para sus productos principales. Una micro que elabore IPA, stout, lager, saison, sour y barley wine puede necesitar numerosas maltas, muchos lúpulos, distintas levaduras, cereales, frutas, especias o incluso barricas.
Basqueland, por ejemplo, muestra en su catálogo cervezas con combinaciones muy diferentes de maltas, lúpulos y fermentaciones; algunas incorporan cereales distintos, levaduras específicas o incluso Brettanomyces, una levadura utilizada en determinadas fermentaciones de carácter más complejo. Una fábrica enorme, en cambio, puede consumir toneladas de unas pocas materias primas perfectamente especificadas.
🌾 Más volumen no significa necesariamente más variedad de ingredientes. No es una regla universal, porque una gran compañía puede tener un catálogo muy amplio y una micro dedicarse casi exclusivamente a dos estilos, pero la diferencia de escala ayuda a entender por qué una fábrica pequeña puede mantener una despensa sorprendentemente compleja en relación con el volumen que produce.
5. La receta: flexibilidad frente a repetibilidad
Esta es probablemente una de las diferencias más importantes. En casa existe muchísimo margen para improvisar: puedes cambiar un lúpulo porque se ha terminado, añadir fruta a mitad del proceso o modificar una temperatura simplemente para comprobar qué ocurre. Una microcervecería también puede moverse con bastante libertad, producir colaboraciones, cervezas estacionales, lotes únicos o probar una nueva variedad de lúpulo sin comprometer toda su producción.
En una gran fábrica aparece otro reto: reproducir una cerveza de forma extremadamente consistente. El consumidor espera que una Estrella Damm comprada hoy tenga prácticamente el mismo perfil que otra adquirida dentro de seis meses y, sin embargo, las materias primas agrícolas cambian, el agua puede variar, las condiciones ambientales no son idénticas y los equipos también sufren desgaste.
Conseguir que el producto cambie lo mínimo posible exige medir, analizar, ajustar y compensar esas variaciones, de modo que la repetibilidad se convierte en una parte central del trabajo.
Crear una buena cerveza es difícil; repetirla millones de veces también.
La libertad y la repetibilidad son dos problemas diferentes. Una micro puede asumir pequeñas diferencias entre lotes e incluso convertirlas en parte de su identidad; una gran marca necesita reducirlas al mínimo porque su producto se vende precisamente con la expectativa de que sea reconocible y constante.
6. La maquinaria: de una olla a una instalación industrial
🍲 En casa pueden bastar un molino pequeño, una olla, un fermentador, un serpentín o intercambiador de calor y unos cuantos instrumentos de medida. Una microcervecería ya necesita molinos profesionales, depósitos de maceración y cocción, bombas, intercambiadores, fermentadores cilindrocónicos, instalaciones de frío, tuberías y sistemas de limpieza.
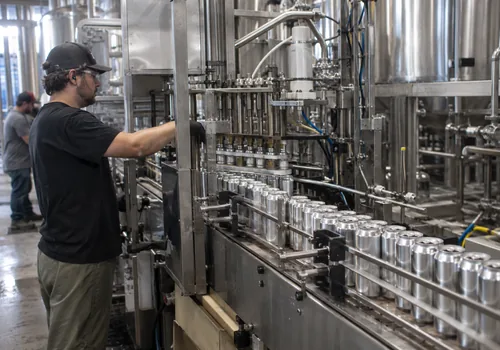
🏭 Una gran planta añade silos, transporte automático de materias primas, grandes tanques, líneas de envasado de alta velocidad, laboratorios y sistemas centralizados de control de procesos. La diferencia más importante no es que una máquina “sepa hacer cerveza”, sino que permite ejecutar de manera precisa una decisión previamente definida.
Automatizar no significa que la máquina diseñe la cerveza; significa que ejecuta las decisiones del proceso de forma precisa y repetible.
Alguien sigue teniendo que decidir la receta, las temperaturas, el tiempo de maceración, las adiciones de lúpulo, la fermentación o el nivel de carbonatación. La automatización evita que sea necesario abrir manualmente una válvula cada vez que hay que mover miles de litros y permite registrar de forma mucho más precisa qué ha ocurrido durante cada fase.
7. Medirlo todo: del control puntual al control continuo
Una cerveza puede controlarse mediante parámetros como temperatura, pH, densidad, presión, oxígeno disuelto, CO₂, alcohol, turbidez, color y microbiología. En casa, muchas de estas mediciones se realizan solo en determinados momentos y algunas ni siquiera son necesarias; en una microcervecería ya es necesario registrar bastante más información, especialmente si se quieren repetir recetas, detectar desviaciones y evitar que un problema llegue al consumidor.
📊 En una gran instalación, algunos de estos parámetros pueden medirse continuamente mediante sensores y sistemas automatizados, de forma que el proceso deja de depender únicamente de observaciones puntuales y genera una cantidad enorme de datos.
Producir profesionalmente consiste en sustituir buena parte del “parece correcto” por datos que permiten saber qué ha ocurrido realmente.
Eso no elimina la cata, porque el análisis sensorial sigue siendo fundamental. Los datos pueden indicar que una cerveza cumple sus parámetros de densidad, alcohol, pH o carbonatación, pero al final también hay que comprobar que huele y sabe como debería.
8. Limpieza y microbiología: la parte menos vistosa de hacer cerveza
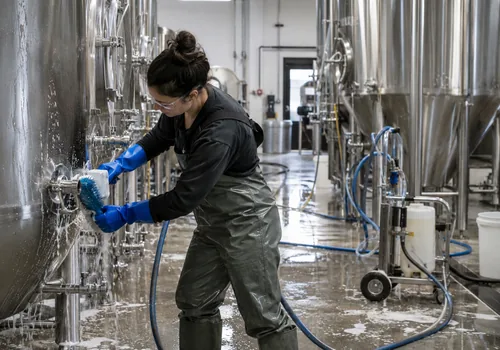
Existe una imagen bastante romántica del cervecero removiendo una olla mientras huele el lúpulo, pero una parte enorme del trabajo real consiste en limpiar. 🧽 En casa hay que lavar, desinfectar, desmontar grifos, limpiar fermentadores y asegurarse de que todo lo que toca el mosto frío o la cerveza está en buenas condiciones higiénicas.
En una fábrica aparecen los sistemas CIP —Cleaning in Place—, que permiten limpiar depósitos y tuberías haciendo circular soluciones detergentes o desinfectantes sin desmontar toda la instalación. A medida que aumenta el tamaño, también aumenta la necesidad de definir con precisión las concentraciones de los productos de limpieza, las temperaturas, los tiempos de contacto, las secuencias de lavado y los controles microbiológicos.
Hacer cerveza tiene bastante menos de alquimia y bastante más de limpiar acero inoxidable de lo que parece.
Una contaminación doméstica puede estropear unas botellas; una contaminación en una fábrica puede extenderse a tanques, tuberías y equipos y convertirse en un problema mucho más serio, por lo que la higiene deja de depender únicamente de “limpiar bien” y pasa a convertirse en un sistema documentado y repetible.
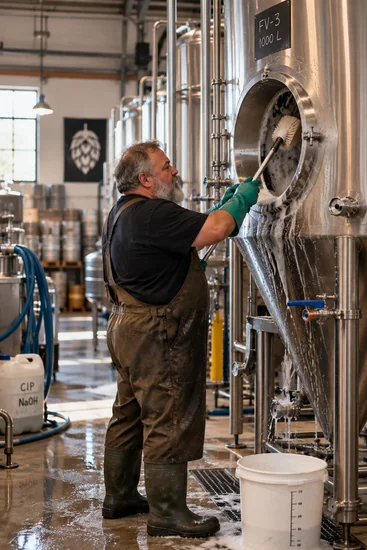
Una contaminación doméstica puede estropear unas botellas; una contaminación en una fábrica puede extenderse a tanques, tuberías y equipos y convertirse en un problema mucho más serio, por lo que la higiene deja de depender únicamente de “limpiar bien” y pasa a convertirse en un sistema documentado y repetible.
9. El margen de error cambia con la escala
El tamaño explica buena parte de las diferencias anteriores. Si en casa una temperatura se desvía un grado durante unos minutos, quizá no ocurra nada relevante; si un proceso industrial se desvía sistemáticamente ese mismo grado durante cientos de elaboraciones, el efecto acumulado puede ser enorme.
Cuanto mayor es el volumen, más importantes resultan los procedimientos, la trazabilidad, los registros, los análisis y la capacidad de detectar rápidamente cualquier desviación. También adquiere más importancia saber qué lote de malta se utilizó, qué levadura se inoculó, qué tanque intervino y qué envases proceden de una producción determinada.
Un gran fabricante no controla más cosas porque la cerveza industrial obedezca a una química diferente, sino porque un error afecta a muchísimo más producto y debe poder localizarse, explicarse y corregirse.
10. Eficiencia: cuando una pequeña pérdida se convierte en un problema enorme
En casa puedes utilizar unos litros de agua de más, perder un poco de mosto o gastar algo más de energía sin que tenga demasiada importancia. Cuando una operación se repite continuamente, la situación cambia y pequeñas ineficiencias terminan representando cantidades enormes.
🏭 Una gran fábrica presta mucha atención al consumo de agua, la energía, el rendimiento de extracción, las pérdidas de mosto y cerveza, la recuperación de calor, los tiempos de ocupación de los equipos, la limpieza y la recuperación de CO₂. Una mejora aparentemente insignificante puede representar un ahorro enorme cuando se aplica a millones de litros.
Lo irrelevante en 20 litros puede convertirse en toneladas cuando se repite miles de veces.
Esto también explica por qué determinadas soluciones que apenas tendrían sentido en una cocina resultan rentables industrialmente. Recuperar energía del mosto caliente, reutilizar agua dentro de determinados procesos o capturar y purificar el CO₂ de fermentación requiere instalaciones específicas, pero puede resultar muy interesante cuando los volúmenes son suficientemente grandes.
11. Envasar una botella no es lo mismo que llenar miles por hora
En casa, envasar puede significar colocar las botellas una a una, llenarlas y poner cada chapa manualmente. Una microcervecería puede disponer de líneas compactas o semiautomáticas capaces de purgar, llenar y cerrar envases mucho más rápido, mientras que una gran fábrica convierte el envasado en una operación prácticamente continua: enjuague, purgado, llenado, cierre, inspección, etiquetado, fechado, encajado y paletizado.
Aquí aparece otro enemigo importante: el oxígeno disuelto. Una pequeña cantidad introducida durante el envasado puede acelerar la oxidación, apagar aromas y reducir la vida útil de la cerveza, especialmente en estilos muy lupulados. Cuanto más producto se envasa y más tiempo debe conservarse, más importante resulta controlar tanto el oxígeno presente en la cerveza como el que queda en el espacio de cabeza del envase.
🍺 El objetivo no es solo llenar una botella o una lata, sino conseguir que la cerveza que llegue al consumidor se parezca lo máximo posible a la que salió del tanque.
12. Estabilidad y vida útil: no todas las cervezas tienen que hacer el mismo viaje
Una cerveza que sale de una microcervecería, llega a una tienda cercana y se bebe unas semanas después no afronta necesariamente las mismas condiciones que otra destinada a recorrer cientos o miles de kilómetros y permanecer meses en almacenes. 🚚 Cuanto más larga y compleja es la distribución, más importantes se vuelven la estabilidad microbiológica, el control del oxígeno, la temperatura, el cierre del envase y los posibles procesos de filtración, centrifugación o pasteurización.
Estas técnicas no convierten automáticamente una cerveza en mejor o peor. Una cerveza puede filtrarse buscando brillantez y estabilidad, mientras que otra conserva turbidez porque forma parte de su estilo; puede pasteurizarse para ampliar su vida útil o distribuirse sin pasteurizar cuando el modelo de producción y distribución lo permite.
Lo importante no es decidir de antemano que una técnica es buena o mala, sino entender qué problema intenta resolver y qué consecuencias tiene sobre el producto.
13. ¿Una microcervecería es simplemente una fábrica pequeña?
No exactamente. Una microcervecería sigue siendo una industria alimentaria profesional y necesita higiene, trazabilidad, control de procesos, almacenamiento adecuado y procedimientos que permitan producir cerveza de forma segura y consistente. Sin embargo, trabaja con una escala que normalmente facilita modificar recetas, producir lotes pequeños, cambiar ingredientes, experimentar y mantener una intervención humana mayor en distintas fases del proceso.
A cambio, dispone de menos economía de escala y, normalmente, de menos recursos para automatización, laboratorio o logística. La gran fábrica sacrifica parte de esa agilidad a cambio de otra capacidad: producir enormes cantidades de forma rápida, eficiente y extraordinariamente repetible.
Por eso una microcervecería no es simplemente una gran fábrica reducida a escala. Ambas elaboran cerveza mediante las mismas transformaciones, pero organizan el trabajo, los recursos y los riesgos de manera diferente.
14. Entonces, ¿el tamaño determina la calidad?
No. Una cerveza fabricada a enorme escala puede estar técnicamente impecable y responder exactamente al perfil para el que fue diseñada; una microcervecería puede hacer una cerveza extraordinaria o puede cometer errores de fermentación, oxidación, contaminación o envasado, y una cerveza elaborada en una cocina puede ser magnífica.
🍺 La escala influye en cómo se produce, cuánto cuesta hacerlo, cuánto puede experimentarse, qué controles existen y qué consecuencias tiene equivocarse, pero no permite saber automáticamente si la cerveza estará buena.
La escala explica cómo se produce una cerveza; no decide por sí sola su calidad.
Otra discusión diferente es qué entendemos por cerveza artesanal, qué modelo de empresa queremos apoyar, qué valor damos a la independencia, a la proximidad, a la creatividad o a la diversidad cervecera. Todo eso puede ser muy interesante, pero ya pertenece a otra conversación; aquí estamos hablando de diferencias concretas en la elaboración.
15. La misma transformación, tres formas de organizarla
Una cocina, una microcervecería y una gran planta parecen mundos completamente diferentes, pero en el interior del fermentador sigue ocurriendo básicamente lo mismo: la levadura transforma los azúcares del mosto mientras el cervecero intenta crear las condiciones adecuadas para que lo haga como quiere.
La diferencia aparece en todo lo que rodea a esa transformación: mover cinco kilos de malta o varias toneladas, añadir veinte gramos de lúpulo o gestionar cosechas completas, enfriar una olla o controlar cientos de miles de litros, embotellar a mano o cerrar miles de envases por hora. La química no cambia, pero sí lo hacen la infraestructura, la precisión, los riesgos y la forma de organizar cada decisión.
Agua, cereal, lúpulo y levadura siguen obedeciendo a la misma química; lo que cambia es todo el sistema construido alrededor.
Y precisamente por eso entender cómo se elabora la cerveza ayuda también a comprender qué significa realmente pasar de hacer cerveza en casa a fabricar cerveza profesionalmente. Si quieres seguir desde el principio, aquí tienes nuestra guía completa sobre el proceso de elaboración de la cerveza paso a paso.